

WPC ग्रेन्युलेटर एक्स्ट्रुडरको सञ्चालनको क्रममा स्क्रू अचानक फ्र्याक्चरको कारणहरू
WPC ग्रेन्युलेटर एक्स्ट्रुडरको सञ्चालनको क्रममा स्क्रू अचानक फ्र्याक्चरको कारणहरू
समानान्तर ट्विन-स्क्रू थ्रेडेड ब्लक (कम्प्रेसन ब्लक/ट्रान्सपोर्टेशन ब्लक) को सञ्चालनको क्रममा अचानक फ्र्याक्चरको कारणहरू
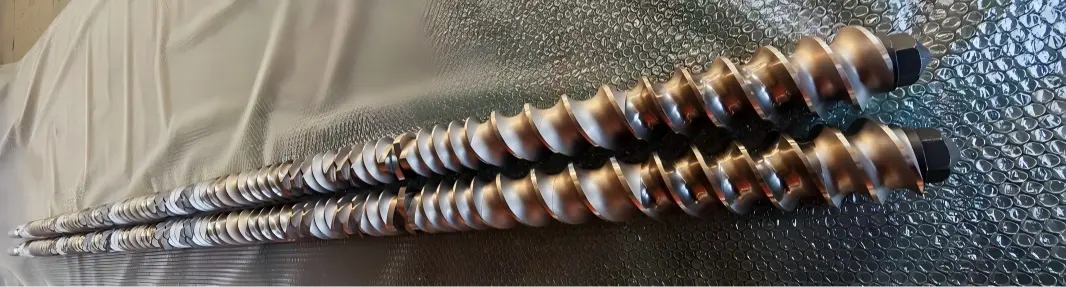
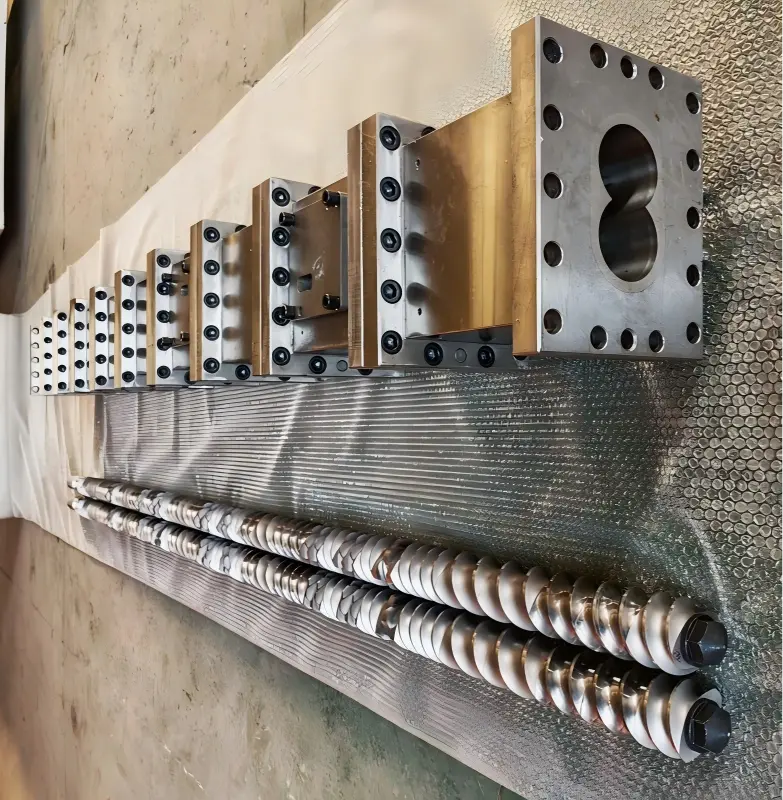
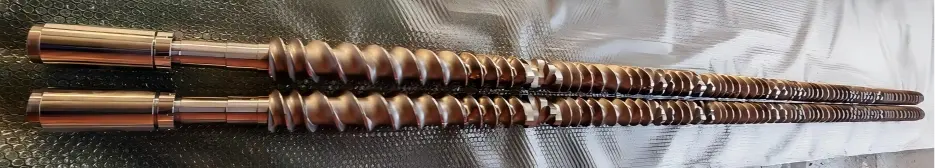
Yongte WPC ग्रेन्युलेसन एक्स्ट्रुडर एक समानान्तर ट्विन-स्क्रू एक्स्ट्रुडरसँग सुसज्जित छ, जसमा स्क्रूहरूमा केन्द्रीय शाफ्ट र मोड्युलर थ्रेडेड ब्लकहरू हुन्छन्। चयन गरिएका थ्रेडेड ब्लक सामग्रीहरू WR4 वा WR7 हुन्, जसले उत्कृष्ट पहिरन र जंग प्रतिरोध प्रदान गर्दछ; तदनुसार, स्क्रूहरूले यी सञ्चालन अवस्थाहरूमा उत्कृष्ट स्थायित्व प्रदर्शन गर्दछ। उत्पादनको क्रममा, तथापि, थ्रेडेड ब्लकहरू लगातार संयुक्त कतरन, कम्प्रेसन, र घर्षण तनावको अधीनमा छन्। यदि यी प्रक्रियाहरूमा कुनै असामान्यता देखा पर्यो भने, यसले थ्रेडेड ब्लकहरूमा अचानक फ्र्याक्चर विफलता उत्पन्न गर्न सक्छ, सीधा उत्पादन लाइन बन्द हुन सक्छ र उद्यमको लागि पर्याप्त डाउनटाइम हानि र मर्मत लागतको परिणामस्वरूप। निम्न खण्डहरूले समानान्तर ट्विन-स्क्रू एक्स्ट्रुडरहरूको थ्रेडेड ब्लकहरूमा अचानक फ्र्याक्चर विफलताको सम्भावित कारणहरूको व्यवस्थित रूपमा विश्लेषण गर्दछ।
WPC ग्रेन्युलेटर एक्स्ट्रुडर समानान्तर डबल-स्क्रू थ्रेडेड कम्पोनेन्टहरूको फ्र्याक्चरले भंगुर फ्र्याक्चर मोडलाई प्रतिनिधित्व गर्दछ; यो विरलै मात्र एकल कारक जस्तै तात्कालिक ओभरलोड को कारण हो, तर बरु सामाग्री दोष, तनाव एकाग्रता, र परिचालन झटका भार को संयुक्त प्रभाव को परिणाम हो। यी कारणहरूलाई चार प्रमुख वर्गहरूमा वर्गीकृत गर्न सकिन्छ: सामग्री आफैं, मेसिनिङ र एसेम्बली प्रक्रियाहरू, निर्माण र सञ्चालन अवस्थाहरू, र उपकरण खराबीहरू।
भिन्नताहरू: फ्र्याक्चरमा सामान्यतया टुक्रा टुक्रा टुक्राहरू भंगुर भाँचिएको सतह र कुनै महत्त्वपूर्ण प्लास्टिक विरूपण समावेश हुँदैन; बिस्तारै पातलो रूपमा पहिरन प्रकट हुन्छ; टोर्सनल विफलता सामान्यतया स्क्रूको लागि स्वीकार्य टोक़ सीमा नाघेको कारणले हुन्छ।
1, सामग्री र गर्मी उपचार दोष
1. गर्मी उपचार असफल भयो
नाइट्राइड तह धेरै बाक्लो छ, उच्च भंगुरता को परिणामस्वरूप; आधार सामग्रीमा पर्याप्त टेम्परिङको कमी छ, अवशिष्ट आन्तरिक तनावहरू छोडेर; अपरेटिङ तातोको सम्पर्कमा आएपछि, यी तनावहरू रिलिज हुन्छन्, जसले गर्दा प्रत्यक्ष फ्र्याक्चर हुन्छ;
क्र्याक शमन गर्ने: खाली शमन प्रक्रियाको क्रममा माइक्रो क्र्याकहरू उत्पन्न भएका थिए; कारखाना निरीक्षणको क्रममा यी दरारहरू फेला परेनन्, तर तिनीहरू सञ्चालनको क्रममा फैलिए, जसले तुरुन्तै फ्र्याक्चर निम्त्याउँछ।
2. कच्चा पदार्थको समावेश, पोरोसिटी, वा गुहाहरू: नक्कली वा कास्ट पार्टहरूमा आन्तरिक समावेश वा संकुचन गुफाहरू अन्तर्निहित दोषहरू हुन्। सामान्य परिचालन अवस्थाहरूमा, तनाव यी दोष साइटहरूमा केन्द्रित हुन्छ; कुनै पनि उतार चढावले यी दोषहरू तुरुन्तै फुट्न सक्छ।
3. गलत सामग्री चयन: एक उच्च-फिलर (फाइबरग्लास, क्याल्सियम कार्बोनेट, कार्बन ब्ल्याक) ढाँचा गलत रूपमा साधारण नाइट्राइड स्टीलको साथ प्रयोग गरिएको थियो; मोलिब्डेनम बिना नै तातो कामको स्टिलमा उच्च जंग प्रतिरोधी ढाँचा लागू गरिएको थियो, जसले गर्दा सब्सट्रेटको क्षय र माइक्रो क्र्याकहरू बन्न थाल्छन्।
Yongte WPC ग्रेन्युलेसन एक्स्ट्रुडरले उच्च गुणस्तरको स्क्रू र ब्यारेल सुसज्जित गर्दछ, त्यसैले यसले सामग्री र गर्मी उपचार दोषहरूको कारणले क्षति गर्दैन। हाम्रो स्क्रू सामग्री WR4 हो, WR4 एक उच्च-प्रदर्शन पहिरन-प्रतिरोधी मिश्र धातु सामग्री हो, मुख्यतया औद्योगिक उपकरणहरूको मुख्य भागहरूको निर्माणमा प्रयोग गरिन्छ, विशेष गरी ट्वीन-स्क्रू एक्स्ट्रुडरहरू, मिक्सिंग कम्पोनेन्टहरू र अन्य क्षेत्रहरूमा। थप रूपमा, WR4 ले सतह नाइट्राइडिङ वा टंगस्टन कार्बाइड स्प्रे प्रक्रिया मार्फत सतह गुणहरूलाई थप बलियो बनाउन सक्छ 0.1 ~ 0.3mm मोटाईको पहिरन-प्रतिरोधी तह बनाउनको लागि, HV1200 ~ 1500 सम्मको कठोरताको साथ, जुन उच्च कठोरता फिलरहरू (जस्तै क्वार्ट्ज पाउडर र धातु पाउडर) भएको कच्चा माल प्रशोधनको लागि उपयुक्त छ।
2, मेकानिकल विधानसभा र संरचनात्मक तनाव विश्लेषण
1. अत्यधिक अक्षीय प्रीलोड: थ्रेडेड ब्लक लक नट द्वारा सुरक्षित छ; यदि प्रीलोड धेरै उच्च सेट गरिएको छ भने, थ्रेडेड ब्लक निरन्तर उच्च स्थिर दबावको अधीनमा छ; तताउँदा, थर्मल विस्तार प्रभावले यस अवस्थामा सुपरइम्पोज गर्दछ, जसले गर्दा आन्तरिक कम्प्रेसिभ तनावले सामग्रीको फ्र्याक्चर सीमा नाघ्छ।
जुम्ल्याहा स्क्रूहरू बीचको अक्षीय क्लियरेन्स महत्त्वपूर्ण छ: यदि क्लियरेन्स धेरै सानो छ भने, थ्रेडेड ब्लकहरूको अन्तिम अनुहारहरू कम्प्रेस र फ्र्याक्चरको कारणले गर्दा स्क्रूहरू तातोका कारण विस्तार हुनेछन्।
2. किवे/इनर होल तनाव एकाग्रता: भित्री प्वाल किवेको तीखो कुनाहरू वा अत्यधिक सानो फिलेटहरूले तनाव एकाग्रता बिन्दुहरू गठन गर्दछ; अत्याधिक टाइट कुञ्जी फिटले किवे नचमा माइक्रो क्र्याकहरू उत्पन्न गर्न सक्छ, जसले त्यसपछि प्रचार गर्न जारी राख्छ।
3. थ्रेड गरिएको मिलन सतह असमान छ वा विदेशी वस्तुहरू समावेश गर्दछ; अन्तिम सतहमा burrs, फलाम चिप्स, वा सामग्री मलबे हुन सक्छ; एसेम्बली पछि, स्थानीय बिन्दुको सम्पर्क अन्तिम सतहमा हुन्छ, जसको परिणामस्वरूप सञ्चालनको क्रममा स्थानीयकृत उच्च दबाव हुन्छ, जसले सम्पर्क बिन्दुहरूमा क्र्याक हुन सक्छ।
4. खराब स्क्रू पङ्क्तिबद्धता (दुई स्क्रूहरू बीचको गैर-गोलाकारता); युग्मन वा असर आवासमा लगाउनुहोस्; दुई समानान्तर स्क्रू बीच अत्यधिक समाक्षीयता विचलन; थ्रेडेड ब्लकहरू आवधिक वैकल्पिक झुकाउने तनावको अधीनमा छन्, जसले थकान फ्र्याक्चरको नेतृत्व गर्दछ।
3, प्रक्रिया सञ्चालन अवस्था प्रभाव (तत्काल लोड ट्रिगर फ्र्याक्चर)
1. कोल्ड-स्टार्ट / सामग्री अवरोध-प्रेरित हार्ड-स्टार्ट: ब्यारेल भित्रको सामग्री चिसो र ठोस हुँदै जाँदा, स्क्रूलाई जबरजस्ती सुरु गरिन्छ, जसको परिणामस्वरूप तत्काल टर्क हुन्छ जुन मूल्याङ्कन गरिएको टर्क भन्दा धेरै हुन्छ; यसले ठूलो प्रभाव भार उत्पन्न गर्दछ जसले स्क्रू ब्लकलाई सीधै भाँच्दछ - साइटमा सामना गरेको सबैभन्दा सामान्य दुर्घटना परिदृश्य।
२. ब्यारेलमा प्रवेश गर्ने विदेशी वस्तुहरू (जस्तै, कडा धातुका वस्तुहरू); नटहरू, ग्यास्केटहरू, स्क्रू सेभिङहरू, वा धातुका उपकरणहरू हपरमा खस्ने र थ्रेडेड ब्लक र ब्यारेलको बीचमा राखिने, अस्थायी कम्प्रेसिभ प्रभाव उत्पन्न गर्ने।
3. स्थानीय तापक्रम र थर्मल तनावमा अचानक परिवर्तनहरू: स्थानीय तापक्रम तीव्र रूपमा बढ्छ र त्यसपछि द्रुत रूपमा घट्छ; यो वैकल्पिक थर्मल साइकल चलाउँदा थर्मल झटका दरारहरू उत्पन्न हुन्छ; विशेष गरी नाइट्राइड कम्पोनेन्टहरूको लागि, तिनीहरूको थर्मल झटका प्रतिरोध कमजोर छ।
४. अत्याधिक सामाग्री भर्नु वा अचानक दबाब परिवर्तन, फिड दरमा तीव्र वृद्धि, वा अवरुद्ध निकास पोर्टले टाउकोको दबाब तुरुन्तै बढ्न सक्छ, थ्रेडेड ब्लकलाई महत्त्वपूर्ण परिधि र अक्षीय बलहरूको अधीनमा राख्छ।
4, थकान क्षति संचय (पहिले अवस्थित लुकेको दरार, अचानक सुरु)
थ्रेडेड कम्पोनेन्टलाई विस्तारित अवधिमा वैकल्पिक टर्क र वैकल्पिक तनावको अधीनमा रहन्छ, जसले यसको सतहमा माइक्रोक्र्याकहरू बिस्तारै फैलिन सक्छ; यी क्षतिहरू नाङ्गो आँखाले देख्न सक्दैनन्। यद्यपि, जब दरारहरू गम्भीर आकारमा पुग्छन्, तिनीहरू अचानक "अचानक असफल" को रूप दिँदै कुनै पूर्व चेतावनी बिना नै प्रचार गर्छन्।
छिटो अन-साइट निरीक्षण विधि (भंग सतह को दृश्य निरीक्षण)
· भाँचिएको सतहले पुरानो दरार र खोल-जस्तो ढाँचा देखाउँछ: थकान फ्र्याक्चर (दीर्घकालीन वैकल्पिक तनावको परिणामस्वरूप, तत्काल प्रभाव होइन)।
· भंगुर दाना भएका समतल र उज्यालो क्रस-सेक्शनहरू: तातो उपचार-प्रेरित भंगुरता / नाइट्राइड तहमा क्र्याकिंग
· फ्र्याक्चर सतहले कम्प्रेसिभ विरूपण र धातु खरोंचहरू प्रदर्शन गर्दछ; विदेशी वस्तु प्रतिघात-प्रेरित फ्र्याक्चर।
· फ्र्याक्चर भित्री प्वाल किवे स्थानमा उत्पन्न हुन्छ: किवे तनाव एकाग्रता
सम्बन्धित निवारक उपायहरू
१. सामग्री खरिद निरीक्षण: फोर्जिङहरूमा गैर-विनाशकारी परीक्षण र कठोरता परीक्षण गर्नुहोस्; सामग्री योग्यता रिपोर्टहरू प्रमाणित गर्नुहोस्; भंगुर नाइट्राइड तहहरूको गठन रोक्न नाइट्राइड घटकहरूको लागि नाइट्राइड तहको गहिराइ नियन्त्रण गर्नुहोस्।
2. असेंबली: अक्षीय प्रीलोडलाई कडाईका साथ नियन्त्रण गर्नुहोस् र स्क्रूको समाक्षीयता प्रमाणित गर्नुहोस्; अन्तिम सतह राम्ररी सफा गर्नुहोस् र चरण किनाराहरू गोलाकार गर्नुहोस्।
3. सञ्चालन प्रक्रिया: जबरजस्ती चिलर सुरु नगर्नुहोस्; अवरुद्ध सामग्री ड्राइभ सञ्चालन गर्नु अघि यसलाई पग्लन पर्याप्त तताइएको सुनिश्चित गर्नुहोस्; फलाम हटाउनको लागि हपर चुम्बक स्थापना गर्नुहोस्।
4. दैनिक निरीक्षण: मुख्य एकाइको टर्क र हेड प्रेसर उतार-चढ़ाव निगरानी गर्नुहोस्; अक्षीय विस्थापन रोक्नको लागि थ्रस्ट बियरिङको नियमित निरीक्षण गर्नुहोस्।
सम्बन्धित समाचार
- ढोकाको फ्रेमको एक सेटको लागि कतिवटा मोल्डहरू आवश्यक पर्दछ?
- पुनर्नवीनीकरण प्लास्टिक एक्सट्रुजनको लागि एकीकृत एन्टी-ब्रिजिङ फिडिङ प्रणाली
- योङ्गटे रबर फोम माइक्रोपोरस सीपेज पाइप उत्पादन लाइन सफलतापूर्वक भारतीय ग्राहकको लागि कमीशन गरियो
- रबर सोकर सिंचाई पाइपहरू बनाम परम्परागत सिंचाई ट्यूबहरूको फाइदाहरू
- के Yongte WPC डेकिंग प्लान्टको लागि टर्नकी परियोजना सेवा आपूर्ति गर्न सक्छ?
- 200x50mm रिसाइकल ठोस प्लास्टिक काठ मेसिन सफलतापूर्वक परीक्षण गरियो
मलाई एउटा सन्देश छोड्नुहोस्



समाचार सिफारिसहरू


