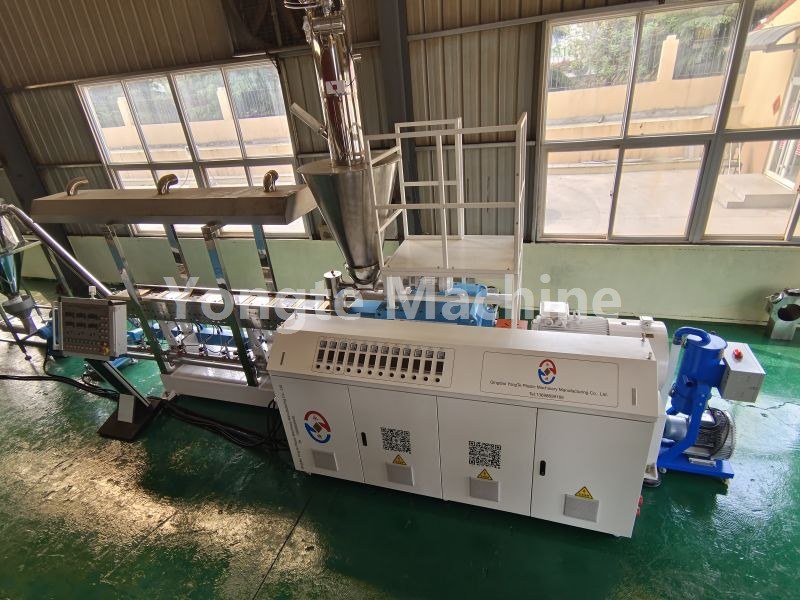
WPC Pelletizing मेसिनको लागि विघटन र विधानसभा समानान्तर डबल स्क्रू
SH75 समानान्तर डबल-स्क्रू विघटन र असेंबली गाइड
WPC पेलेटाइजिंग मेसिनको सञ्चालनको क्रममा, यदि स्क्रू र सिलिन्डर एसेम्ब्लीमा झर्ने र आँसुको कारण मर्मत आवश्यक छ भने, प्रयोगकर्ताले यी कम्पोनेन्टहरू छुट्याउन र पुन: जम्मा गर्नुपर्नेछ। SH75 मोड्युलर फ्ल्याट ट्विन-स्क्रू मेसिनको लागि विघटन र असेम्ब्ली प्रक्रियाहरू तोकिएको अपरेटिंग प्रक्रियाहरूसँग कडाईका साथ पूरा गरिनु पर्छ; यी अपरेशनहरूमा संलग्न सबै कर्मचारीहरूले अपरेटिङ स्पेसिफिकेशनहरूसँग पहिले नै आफूलाई परिचित गराउनुपर्छ र सुरक्षा दुर्घटनाहरू वा अनुचित सञ्चालनको परिणामस्वरूप उपकरणहरूको क्षतिलाई रोक्नको लागि उपयुक्त सुरक्षात्मक उपायहरू लिनुपर्दछ। Yongte ईन्जिनियरिङ् टोली द्वारा प्रदान गरिएको फ्ल्याट ट्विन-स्क्रू मेसिन विघटन र असेम्ब्ली गाइड केवल अपरेटरहरूको लागि सन्दर्भको रूपमा अभिप्रेरित छ।
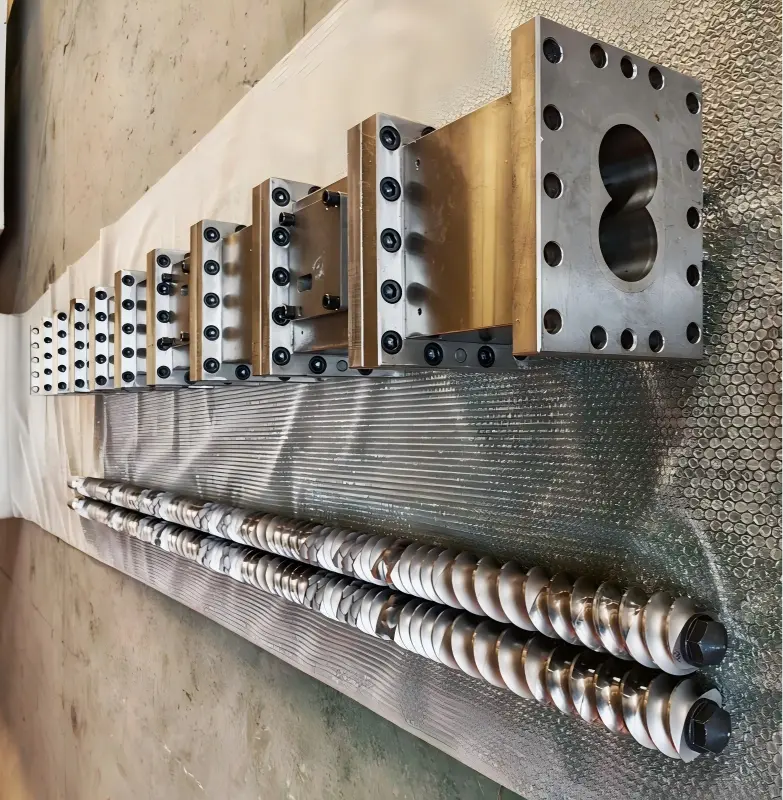
यसमा लागू हुन्छ: Yongte WPC Pelletizing SH75 Parallel Double-Screw Extruder - बिल्डिंग-ब्लक-शैली समानान्तर डबल-स्क्रू थ्रेडेड कम्पोनेन्टहरू (कन्भेइङ ब्लकहरू, नीडिङ ब्लकहरू, शियरिङ ब्लकहरू)। यी कम्पोनेन्टहरू संयोजनको क्रममा दुई स्क्रूहरू बीचको सही चरण सम्बन्ध सुनिश्चित गर्नको लागि बायाँ र दायाँ स्क्रूहरूसँग जोडीमा सञ्चालन गरिनु पर्छ, जसले गर्दा चरण विचलनको कारणले कम्पोनेन्ट हस्तक्षेप वा असामान्य उपकरण सञ्चालनलाई रोक्न।
कुनै पनि अपरेशन सुरु गर्नु अघि, LOTO (लकआउट/ट्यागआउट) प्रक्रियालाई कडाईका साथ पालना गर्नुपर्छ: सबै पावर स्रोतहरू विच्छेद गरिनु पर्छ र व्यक्तिगत चोटपटक वा आकस्मिक स्टार्टअपबाट हुने उपकरणको क्षतिलाई रोक्नको लागि उपकरण पूर्ण रूपमा बन्द भएको पुष्टि गर्नुपर्छ।
1, तयारी
1. उपकरण र उपभोग्य वस्तुहरू
· विशेष-उद्देश्य पेंच निकाल्ने उपकरण, हाइड्रोलिक पुलिङ उपकरण/प्रेस, तामाको रड, तामाको बेलचा, तामाको तार ब्रश, काठको हथौडा (स्टेल हथौडाले थ्रेडेड ब्लक कार्य सतहमा प्रत्यक्ष प्रहार गर्न निषेध गरिएको छ)
· टर्क रेन्च, हेक्स कुञ्जी, उच्च-तापमान एन्टी-स्टिकिङ ग्रीस (मोलिब्डेनम डाइसल्फाइड उच्च-तापमान लुब्रिकेटिङ ग्रीस), मार्कर पेन, उच्च-तापमान प्रतिरोधी पन्जा, सफा काठको ब्लक / रबर प्याड
· सफाई एजेन्ट, संकुचित हावा, सुरक्षात्मक चश्मा
२. शटडाउन प्रि-अपरेशन (ब्यारेलबाट स्क्रू फिर्ता लिनु अघि)
1. मेसिन बन्द गर्नु अघि, सफा गर्ने एजेन्ट प्रयोग गरेर यसलाई राम्ररी सफा गर्नुहोस् र ट्याङ्कीबाट सबै सामग्री निकाल्ने प्रयास गर्नुहोस्।
2. सुरक्षित तापमानमा चिसो; बिजुली आपूर्ति विच्छेद गर्नुहोस्, चेतावनी चिन्ह राख्नुहोस् र क्षेत्र लक गर्नुहोस्; तताउने, खुवाउने, र भ्याकुम प्रणालीहरू बन्द गर्नुहोस्।
3. मेसिनको हेड डाइ, मल्टि-होल प्लेट, हीटिंग कोइल, थर्मोकोपल, भ्याकुम कभर प्लेट र फिडिङ पोर्ट हटाउनुहोस्।
4. स्क्रू ब्यारेलमा खण्डित फ्ल्यान्ज बोल्टहरू खुकुलो पार्नुहोस्; सम्पूर्ण ट्विन-स्क्रू असेंबली निकाल्न तयारी गर्नुहोस्।
2, पूर्ण स्क्रू निकासी (पूर्व प्रक्रिया)
1. रिडक्सन गियरबक्सको आउटपुट-अन्त युग्मन विच्छेद गर्नुहोस्; बायाँ र दायाँ स्क्रू र स्प्लाइनको चरण चिन्ह लगाउनुहोस् (यो हानिकारक घटकहरूबाट गलत स्थापना चरण रोक्नको लागि महत्त्वपूर्ण छ)।
2. अपरेटिङ / हाइड्रोलिक स्थिरता: तेर्सो रूपमा दुई स्क्रूको निकासी सिङ्क्रोनाइज गर्नुहोस्; दुबै पेचहरू समानान्तर संलग्नतामा रहन सुनिश्चित गर्नुहोस् - तिनीहरूलाई बलपूर्वक एक छेउमा तान्नुहोस्।
3. यसलाई काठको ब्लकमा राख्नुहोस्; स्क्रूलाई निलम्बित राख्नुहोस् ताकि यो जमिनसँग प्रत्यक्ष सम्पर्कमा नआओस्, जसले थ्रेड प्रोफाइललाई क्षति पुर्याउन सक्छ।
4. सामग्रीहरू तातो हुँदा सफा गर्नुहोस्: कार्बाइडहरू हटाउन तामाको बेलचा र तामाको ब्रश प्रयोग गर्नुहोस्; यदि सामग्री थ्रेडेड ब्लक र म्यान्डरेल बीच अड्किएको छ भने, डिसेम्बल गर्नु अघि सामग्रीलाई नरम गर्न स्थानीयकृत, समान तताउने लागू गर्नुहोस्; कम्पोनेन्टलाई तीव्र स्थानीयकृत तापमा राख्न कडाइका साथ निषेध गरिएको छ।
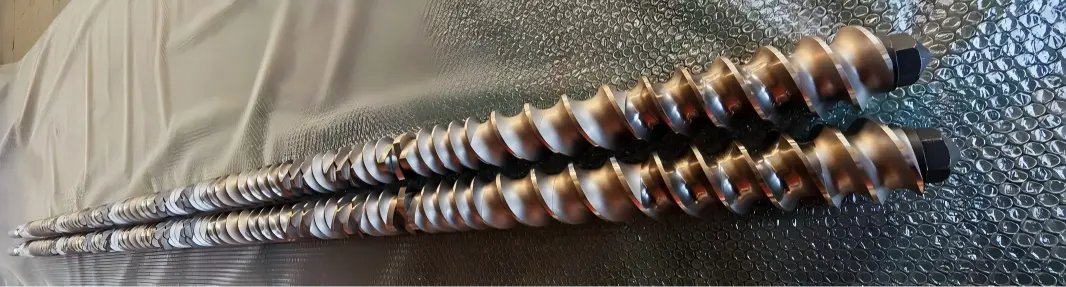
३, थ्रेडेड ब्लक (कम्पोनेन्ट) डिससेम्बल प्रक्रिया (मेसिन हेडबाट रिडक्सन गियरबक्सको अन्त्यतिर क्रमिक रूपमा छुट्याउनुहोस्)
अनुक्रम: फ्रन्ट लकिङ नट → रेडियल रिटेनिङ रिङ → थ्रेडेड कम्पोनेन्टहरूको प्रत्येक सेट
1. अगाडिको ताल्चा नट खुकुलो पार्नुहोस् (यो सामान्यतया आन्तरिक रूपमा थ्रेड गरिएको हुन्छ - थ्रेड दिशा उल्टो नगर्नुहोस्); त्यसपछि ताला लगाउने नट, थ्रस्ट वाशर र पोजिसनिङ रिङ हटाउनुहोस्।
2. समूह अनुसार थ्रेडेड ब्लकहरू हटाउनुहोस्, त्यसपछि एउटै स्थितिबाट जोडा बनाइएको A/B स्क्रू कम्पोनेन्टहरू हटाउनुहोस्; कम्पोनेन्टहरूको प्रत्येक समूहलाई मार्कर पेनले चिन्ह लगाउनुहोस् - स्थिति नम्बर + साइड (अगाडि/पछाडि) + स्क्रू अभिमुखीकरण (बायाँ/दायाँ) संकेत गर्दै; विधानसभा अनुक्रम रेखाचित्र कागजात गर्न फोटो लिनुहोस्।
3. म्यान्डरेलमा अड्किएको थ्रेडेड ब्लक: तामाको रडको सहायताले अक्षीय थिच्नका लागि विशेष टुलिङसँग जोडिएको हाइड्रोलिक प्रेस प्रयोग गर्नुहोस्; थ्रेड गरिएको सतहलाई कोणमा प्रहार गर्न वा प्रहार गर्न कडा रूपमा निषेध गरिएको छ; अक्स्यासेटिलीन टर्च प्रयोग गरेर कम्पोनेन्टको काम गर्ने सतहलाई सीधा तताउन पनि कडाइका साथ निषेध गरिएको छ।
4. पूर्ण विच्छेदन पछि: कोर पिन स्प्लाइन, कोर पिनको बाहिरी व्यास, र कम्पोनेन्टको आन्तरिक स्प्लाइन ग्रूभ सफा गर्नुहोस्; कुनै पनि संचित कार्बन निक्षेप वा कडा सामग्री हटाउन; पहिरन, दरार, वा चिपिंगको लागि स्प्लाइन निरीक्षण गर्नुहोस्।
5. कम्पोनेन्ट निरीक्षण: थ्रेड प्रोफाइल र संलग्नता सतहहरूमा पहिरन, साथै पिटिङ् वा दरारहरूको लागि जाँच गर्नुहोस्; अत्याधिक पहिरन संग घटक तुरुन्तै खारेज गरिनेछ; पीस वा मरम्मत निषेधित छ; त्यस्ता कम्पोनेन्टहरू मेसिनमा पुन: लोड गर्नु हुँदैन।
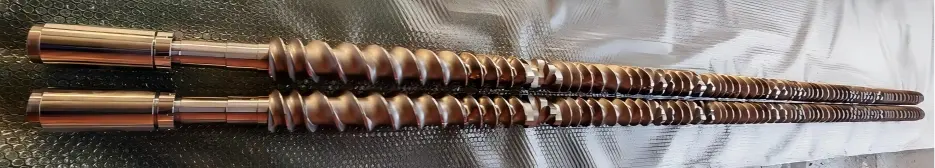
4, थ्रेडेड ब्लक असेंबली (मूल रेखाचित्र वा चिन्हहरू अनुसार रिभर्समा जम्मा गर्नुहोस्, गियरबक्सको छेउबाट मेसिनको हेडको छेउमा)
1. कोर मन्ड्रेल स्प्लाइन र कम्पोनेन्टको आन्तरिक स्प्लाइन सफा गर्नुहोस्; उच्च-तापमान एन्टी-स्टिकिङ ग्रीसको पातलो तह लगाउनुहोस् (उत्पादनको क्रममा कार्बनयुक्त सामग्री निर्माण हुनबाट रोक्नको लागि बाक्लो तह लागू नगर्नुहोस्)।
2. मार्किङ अर्डर अनुसार क्रमिक रूपमा थ्रेडेड ब्लकहरू फिट गर्नुहोस्; A र B स्क्रूको संलग्नता चरणहरू पङ्क्तिबद्ध छन् भनेर सुनिश्चित गर्दै तिनीहरूलाई जोडीमा स्थापना गर्नुहोस्; सुनिश्चित गर्नुहोस् कि कम्पोनेन्टको अन्तिम अनुहारहरू एकअर्का विरुद्ध कुनै क्लियरेन्स बिना कडा रूपमा थिचिएको छ, र स्प्लाइन पूर्ण रूपमा ठाउँमा बसेको छ।
कन्भेइङ ब्लक, नीडिङ ब्लक, र शियरिङ ब्लकको निर्दिष्ट अभिमुखीकरण हुन्छ र उल्टो दिशामा स्थापना हुनु हुँदैन; घुमाउने दिशा र घुँडा ब्लक को कोण कडाईका साथ प्रक्रिया रेखाचित्र पालन गर्नुपर्छ।
स्थापना गरिएको प्रत्येक सेटको लागि, कुनै जामिङ वा स्क्र्यापिंग बिना सहज संलग्नता सुनिश्चित गर्न म्यानुअल रूपमा दुई स्क्रूहरू घुमाउनुहोस्।
3. क्रमबद्ध रूपमा स्थिति रिंग र थ्रस्ट वाशर स्थापना गर्नुहोस्, त्यसपछि फ्रन्ट-एन्ड लकिङ नटलाई कस्नुहोस्।
4. लकिङ नटलाई निर्दिष्ट टर्कमा कस्नुहोस् (75 Nm; सामान्यतया निर्माताले सिफारिस गरेको टर्कलाई सन्दर्भ गर्नुहोस्; 2-3 अलग-अलग चरणहरूमा विकर्ण प्रि-टाइटनिङ लागू गर्नुहोस् - यसलाई एकैचोटि कडा नगर्नुहोस्)।
5. एसेम्बली पूरा भएपछि, म्यानुअल रूपमा दुई स्क्रूहरू समायोजन गर्नुहोस्: कुनै पनि जाम वा असामान्य दस्तक आवाजहरू बिना सहज, निरन्तर घुमाउने सुनिश्चित गर्नुहोस्; दुई स्क्रूहरू बीच कुनै धातु घर्षण हुनु हुँदैन।
6. प्रमाणीकरण: कम्पोनेन्ट अनुक्रम, अभिमुखीकरण, र मात्रा प्रमाणित गर्न मूल असेंबली फोटोहरूसँग तुलना गर्नुहोस्।

5, ब्यारेल को पुन: संयोजन स्क्रू
१. ब्यारेल भित्री भाग राम्ररी सफा गर्नुहोस्; बुशिङ कार्बनाइज्ड सामग्रीबाट मुक्त छ भनी सुनिश्चित गर्नुहोस् र लुगाको लागि बुशिङ निरीक्षण गर्नुहोस्।
2. दुई स्क्रूहरू स्थिर चरणको साथ मेस रहन्छन्; जब ब्यारेल तेर्सो रूपमा सिङ्क्रोनाइज्ड रूपमा भित्र धकेलिन्छ, प्रतिरोध तुरुन्तै पत्ता लगाइन्छ र मेसिनलाई अत्यधिक बल अन्तर्गत सञ्चालन गर्नु हुँदैन।
3. पछाडिको युग्मन माउन्ट गर्नुहोस्, यसलाई पहिले चिन्ह लगाइएको स्प्लाइन चरणसँग पङ्क्तिबद्ध गर्नुहोस्, र जडान गर्ने आस्तीन र स्थिति पिन सुरक्षित गर्नुहोस्।
4. प्रत्येक खण्डको लागि ब्यारेल फ्ल्याङ्गहरू पुन: स्थापना गर्नुहोस् र विकर्ण चरणहरूमा फ्ल्यान्ज बोल्टहरू कस्नुहोस्।
5. पुनर्स्थापना तताउने कुंडल, थर्मोकोपल, भ्याकुम पोर्ट, फिडिङ सेक्शन, मेसिन हेड डाइ

6, परीक्षण रन निरीक्षण
1. सबै तार जडानहरू पुनर्स्थापना गर्नुहोस्, LOTO लाई विच्छेद गर्नुहोस्, केही मोडहरूको लागि कम गतिमा शाफ्टलाई म्यानुअल रूपमा घुमाउनुहोस्, र त्यहाँ कुनै असामान्य घर्षण आवाजहरू छैनन् भनेर पुष्टि गर्नुहोस्।
2. एक नो-लोड, कम-गति जोगिङ परीक्षण, वर्तमान र कम्पन निगरानी गर्नुहोस्; यदि कुनै असामान्यताहरू पत्ता लागेन भने, तापमान बढाउनुहोस्; तापक्रम बढेपछि, पुन: निरीक्षणको लागि अर्को टर्नटेबल परीक्षण गर्नुहोस् (थर्मल विस्तारको कारण उपकरण जाम हुन सक्छ)।
3. कम-स्पीड फिडिङको साथ परीक्षण उत्पादन सञ्चालन गर्नुहोस्; टोक़ र दबाव उतार-चढ़ाव निगरानी; कुनै असामान्यता पुष्टि गर्दैन।

7. मुख्य जोखिम र विरोधाभासहरू (75 दोहोरो उच्च आवृत्ति दोष बिन्दुहरू)
१. ❌ थ्रेडेड ब्लक कार्य सतहमा स्टिल ह्यामरले प्रहार गर्न निषेध गरिएको छ; त्यसो गर्दा किनारा चिपिङ हुन सक्छ वा मिश्र धातु तहको क्षति हुन सक्छ, जसको परिणामस्वरूप तुरुन्तै स्क्र्यापिङ हुन्छ।
2. ❌ गलत चरण स्थापनाले जबरजस्ती मोटर रोटेशन निम्त्याउँछ: क्ल्याम्पिङ ब्लकलाई सीधा विच्छेदन वा ब्यारेल बुशिङ स्क्र्याच गर्दै।
3. ❌ यदि थ्रेडेड ब्लकको अन्तिम सतहमा एसेम्बल गर्नु अघि कार्बन जम्मा वा फलामको फाइलिङहरू छन् भने → यसले सतहमा क्षति वा कम्पोनेन्ट बाइन्डिङ निम्त्याउन सक्छ, जसले कम्पोनेन्टलाई अर्को विघटन चक्रमा हटाउन असम्भव बनाउँछ।
4. ❌ अत्यधिक वा अपर्याप्त लक नट टर्क: अपर्याप्त टर्कले कम्पोनेन्टहरू सार्न वा तोड्न सक्छ; अत्याधिक टर्कले अर्को विघटन प्रक्रियाको क्रममा नट अड्किन सक्छ।
5. ❌ स्क्रूको एकतर्फी निकासीले दुई स्क्रू र कम्पोनेन्ट टक्करहरू बीचको गलत अलाइनमेन्ट निम्त्याउँछ।
6. ✅ विघटन गर्दा फोटोहरू लिनुहोस् र कम्पोनेन्टहरू चिन्ह लगाउनुहोस् - यो विशेष गरी धेरै इन्टरलकिङ ब्लकहरू मिलेर बनेका एसेम्बलीहरूका लागि महत्त्वपूर्ण छ, किनकि यो केवल मेमोरीमा आधारित अनुक्रम वा कोणलाई गलत रूपमा मिलाउन धेरै सजिलो छ।
सम्बन्धित समाचार
- WPC ढोका पट्टी मिसाइलाइनमेन्ट समस्या कसरी समाधान गर्ने?
- फोहोर प्लास्टिक काठ मेसिनको लागि मोल्ड अनुकूलन
- WPC ग्रेन्युलेटर एक्स्ट्रुडरको सञ्चालनको क्रममा स्क्रू अचानक फ्र्याक्चरको कारणहरू
- योङ्गटेले माइक्रोपोरस पारगम्य पाइपको उत्पादनलाई अनुकूलन गर्छ
- अभिनव जलविहीन सफाई समाधानले प्लास्टिक फिल्म रिसाइक्लिंगमा क्रान्ति गर्दछ
- अपशिष्ट पीई प्लास्टिक काठ उत्पादन लाइन को लागी Sccessful परीक्षण रन
मलाई एउटा सन्देश छोड्नुहोस्