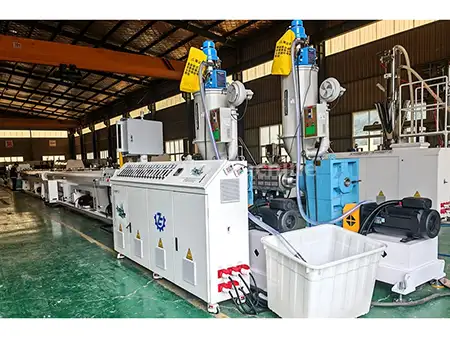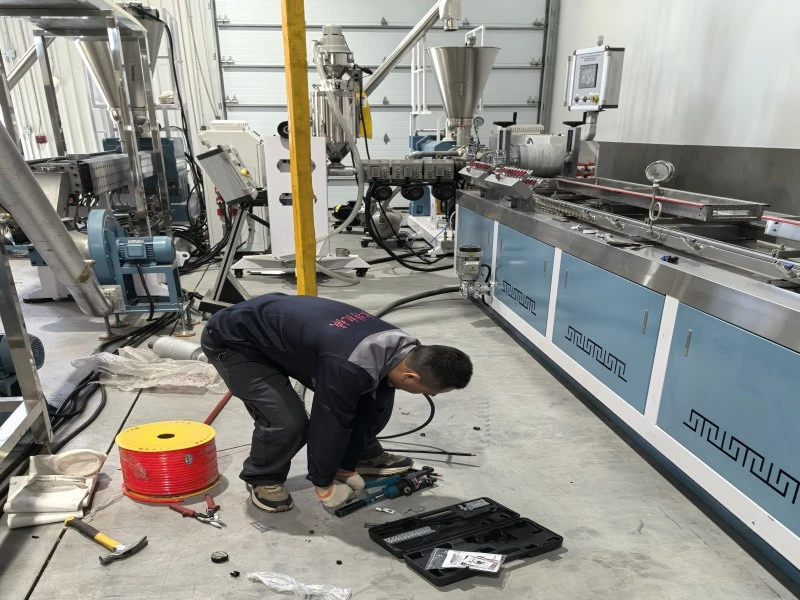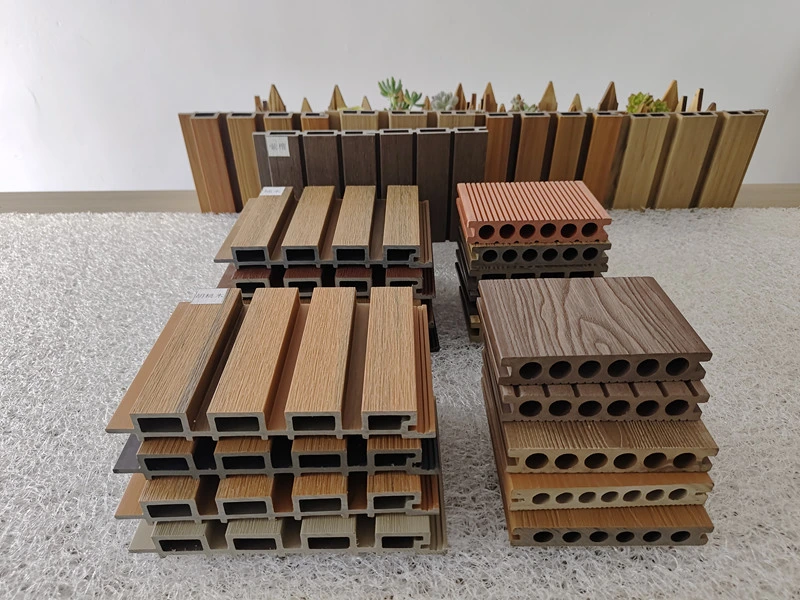
WPC एक्सट्रुजन मेसिन तापमान सेटिङ
PE काठ-प्लास्टिक कम्पोजिट (HDPE + काठ पाउडर) को लागि एक्सट्रुजन तापमान वक्र
लागू परिदृश्यहरू: पीई र काठ पाउडर कम्पोजिट उत्पादन लाइनहरू (फ्लैट ट्विन-स्क्रू ग्रेन्युलेसन → कोनिकल ट्विन-स्क्रू / एकल-स्क्रू एक्सट्रुजन मोल्डिंग); PE-काठ प्लास्टिक कम्पोजिटहरूका लागि, प्राथमिक चिन्ताहरू स्थानीयकृत ओभर तताउने, नमी सामग्री, र काठको पाउडरको कार्बनाइजेशन हुन्; तसर्थ, अधिकतम सामग्रीको तापक्रम 185 डिग्री सेल्सियस भन्दा बढी हुनु हुँदैन। दुई-चरण प्रक्रियामा, समानान्तर ट्विन-स्क्रू ग्रेन्युलेसन चरणले एचडीपीई र काठको पाउडरबाट राम्ररी मिश्रण, प्लाष्टिकाइजेशन र एकसमान ग्रेन्युलहरूको गठन सुनिश्चित गर्दछ; त्यसपछिको प्रोफाइल मोल्डिङ एक कोनिकल ट्विन-स्क्रू वा एकल-स्क्रू एक्स्ट्रुडर प्रयोग गरेर गरिन्छ। यस खण्डित प्रशोधन दृष्टिकोणले प्रत्येक चरणमा स्वतन्त्र तापक्रम नियन्त्रणलाई सक्षम बनाउँछ, जसले गर्दा स्थानीयकृत ओभरहेटिंगको जोखिम कम हुन्छ। पीई-काठ प्लास्टिक कम्पोजिटहरू प्रशोधन अवस्थाहरूमा अत्यधिक संवेदनशील हुन्छन्; ब्यारेल वा डाइमा अत्यधिक स्थानीय तापक्रम, कच्चा पदार्थमा अवशिष्ट आर्द्रता, र उच्च तापक्रममा काठको पाउडरको कार्बनाइजेशनमा विशेष ध्यान दिनु पर्छ। त्यस्ता समस्याहरूले उत्पादनको सतहमा चार दागहरू निम्त्याउन सक्छ, विकृति, वा मेकानिकल गुणहरू पनि घटाउन सक्छ। फलस्वरूप, वास्तविक उत्पादनमा, सामग्रीको तापक्रम कडाइका साथ नियन्त्रण गर्नुपर्छ, अधिकतम तापक्रम १८५ डिग्री सेल्सियसभन्दा बढी नहुने गरी।
I. PE-WPC एक्स्ट्रुजन तापमान वक्र (Pelletizing Stage + Profile Forming Stage)
① समानान्तर डबल ग्रेन्युलेसन (PE काठ दाना, समान-दिशा समानान्तर डबल)
वास्तविक उत्पादनमा, काठको पाउडर सामग्री, जालको आकार, र HDPE पिघलने प्रवाह सूचकांक जस्ता कच्चा मालका मापदण्डहरूमा आधारित तापक्रम राम्रोसँग मिलाउनुपर्छ: काठको पाउडर थप्ने अनुपात जति बढी हुन्छ, प्रशोधनमा कठिनाइ त्यति नै बढी हुन्छ, स्थानीयकृत तातो संचय रोक्नको लागि प्लाष्टिकीकरण चरणमा तापक्रम स्थिरताको नजिकबाट निगरानी आवश्यक हुन्छ; जब काठको पाउडर जालको आकार राम्रो हुन्छ, विशिष्ट सतहको क्षेत्रफल बढ्छ, जसले कार्बनाइजेशनलाई बढी सम्भावित बनाउँछ, जसलाई एकरूपता चरणमा तापक्रम दायराको उचित कमी आवश्यक पर्दछ। थप रूपमा, समतल डबल ग्रेन्युलेसन चरणमा पानी आपूर्ति नियन्त्रण कच्चा माल पूर्व-उपचार चरणबाट लागू गरिनु पर्छ; काठको पाउडर बिरुवामा प्रवेश गरेपछि, यसको आर्द्रता सामग्री परीक्षण गरिनु पर्छ, र यदि यो 5% भन्दा बढि छ भने, सुकाउने उपचार गर्नुपर्छ; अन्यथा, एक्स्ट्रुडर ब्यारेलमा प्रवेश गर्ने आर्द्रताले उच्च तापक्रममा स्टीम बबलहरू उत्पन्न गर्न सक्छ, जसले ग्रेन्युलेसन एकरूपतामा सम्झौता गर्न सक्छ र पछिल्लो एक्सट्रुजन मोल्डिङको क्रममा अन्तिम एक्सट्रुड उत्पादनहरूमा आन्तरिक छिद्र दोषहरू निम्त्याउन सक्छ।
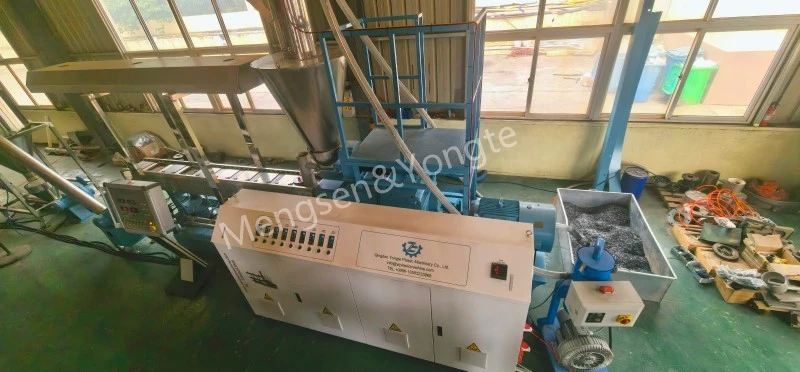
फिडिङ पोर्टदेखि टाउकोसम्म सिलिन्डरको लम्बाइ, प्रति °C
|
क्षेत्र |
क्षेत्र १ (थप) |
क्षेत्र २ |
क्षेत्र ३ |
क्षेत्र 4-6 |
क्षेत्र ७-८ |
क्षेत्र 9 |
टाउको मर |
|
सेटिङ |
145~155 ℃ |
१५५~१६५ ℃ |
160 ~ 170 ℃ |
165~172 ℃ |
168~175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
मुख्य बुँदाहरू:
· दाउराको पाउडर समयभन्दा पहिले नरम हुनबाट र स्क्रू रडमा टाँसिनबाट जोगाउन फिडिङ खण्डलाई धेरै माथि नराख्नुहोस्, जसले ब्रिजिङ वा रडमा फसेको हुन सक्छ।
· क्षेत्र 3-5 प्राथमिक मिश्रण खण्ड गठन गर्दछ, जहाँ तापमान बिस्तारै बढाइन्छ;
· पिघलने शियर जोनमा तापक्रम वृद्धि कम गर्न नोजल टाउको अलिकति कम गर्नुहोस्;
· विस्तारित अवधिको लागि पग्लिएको तापमान 185 डिग्री सेल्सियस भन्दा बढी हुनु हुँदैन; अन्यथा, काठका फाइबरहरू द्रुत कार्बनाइजेशनबाट गुज्रनेछन्, जसको परिणामस्वरूप कालो धब्बाहरू देखा पर्छन् र तीक्ष्ण सुर्ती-जस्तो गन्ध आउँछ।
② बनाउने मेसिन (कोनिकल ट्विन-स्क्रू SJSZ वा सिंगल-स्क्रू, काठ-प्लास्टिकको छर्राहरू प्रयोग गरेर डेकिंग/प्रोफाइलहरू निकाल्नका लागि)
कोनिकल ट्विन स्क्रू एक्स्ट्रुडर तापमान प्यारामिटर तालिका
|
प्यारामिटर प्रकार |
लोडिङ खण्ड (एकाइ: °C) |
कम्प्रेसन दायरा (एकाइ: डिग्री सेल्सियस) |
निकास खण्ड (एकाइ: °C) |
मापन दायरा (एकाइ: °C) |
टाउकोको तापक्रम (एकाइ: डिग्री सेल्सियस) |
मोल्ड तापमान (एकाइ: डिग्री सेल्सियस) |
मापन गरिएको पिघल तापमान (एकाइ: डिग्री सेल्सियस) |
|
तापमान सेट गर्नुहोस् |
१४०~१५० |
150~162 |
१५८~१६८ |
१६२~१७२ |
१६५~१७३ |
१६८~१७५ |
१७०~१८० |
एकल-स्क्रू एक्स्ट्रुजनको लागि तापमान प्यारामिटर तालिका (को-एक्सट्रुडेड सतह तह / साधारण प्रोफाइल)
|
प्यारामिटर कोटि |
लोडिङ खण्ड (एकाइ: °C) |
कम्प्रेसन दायरा (एकाइ: डिग्री सेल्सियस) |
मापन दायरा (एकाइ: °C) |
टाउकोको तापक्रम (एकाइ: डिग्री सेल्सियस) |
मोल्ड तापमान (एकाइ: डिग्री सेल्सियस) |
|
मूल्य सेट गर्नुहोस् |
१३५~१४५ |
१४८~१६० |
१५८~१६८ |
१६२~१७० |
१६५~१७२ |
✅ तापक्रम सञ्चालन सिद्धान्तहरू
1. तापमान सेटिङ पिघलको वास्तविक तापमान बराबर छैन; पिघल तापक्रमको वास्तविक मापन गर्नका लागि मेल्ट प्रोब प्रयोग गर्न आवश्यक छ। स्क्रू सियरको कारणले गर्दा तातो उत्पादनको कारण, मापन गरिएको पग्लिएको तापमान सामान्यतया 5-12 डिग्री सेल्सियसले निर्धारित तापमान भन्दा बढी हुन्छ।
2. निकास खण्डमा तापमान धेरै उच्च सेट गर्नु हुँदैन। यस क्षेत्रमा, सोखिएको पानीको बाफ र काठको पाउडर भित्र कम-आणविक-वजन वाष्पशीलहरू ठूलो मात्रामा रिलिज हुन्छन्; यदि यस क्षेत्रको तापक्रम अत्यधिक उच्च छ भने, ग्यासहरू पग्लिएको सामग्रीबाट स्थिर रूपमा उम्कन असफल हुन सक्छ, जसले सजिलै पग्लने फोम हुन सक्छ र काठको पाउडर सतहको थर्मल गिरावट ट्रिगर गर्न सक्छ, जसको परिणामस्वरूप कार्बनाइजेशन हुन्छ।
3. मोल्डको तापक्रम मोल्ड गुहामा प्रवेश गर्दा पग्लिएको सामग्रीले पर्याप्त प्रवाहयोग्यता कायम राख्छ भन्ने सुनिश्चित गर्नको लागि मिटरिङ खण्डको तापक्रमभन्दा अलि बढी हुनुपर्छ, जसले गर्दा चिल्लो भर्न र मोल्डिङलाई सहज बनाउँछ, र अपर्याप्त प्रवाह क्षमताको कारणले गर्दा उत्पादनको सतहमा पिटिङ्ग दोषहरूको गठनलाई कम गर्छ; यद्यपि, मोल्डको तापक्रम अत्यधिक उच्च हुनुहुँदैन, किनकि अत्यधिक उच्च मोल्ड तापक्रमले पग्लिएको सामग्रीको सतह तहको शीतलन दरलाई कम गर्छ, जसले मोल्ड सतहमा सामग्री टाँसिने (मोल्ड स्टिकिङ) निम्त्याउँछ, र सम्भावित रूपमा सामग्री जम्मा हुने र विस्तारित अवधिका लागि रहन सक्ने क्षेत्रहरूमा दागहरू निम्त्याउँछ।
सम्बन्धित समाचार
- रबर सोकर सिंचाई पाइपहरू बनाम परम्परागत सिंचाई ट्यूबहरूको फाइदाहरू
- के Yongte WPC डेकिंग प्लान्टको लागि टर्नकी परियोजना सेवा आपूर्ति गर्न सक्छ?
- 200x50mm रिसाइकल ठोस प्लास्टिक काठ मेसिन सफलतापूर्वक परीक्षण गरियो
- सह-निकासी संग Yongte WPC स्तम्भ बनाउने मेसिन सफलतापूर्वक परीक्षण गरिएको छ
- काठ-प्लास्टिक कम्पोजिट (WPC) उत्पादनहरू उत्पादन गर्न प्लास्टिक फिल्मको बर्बादी कसरी प्रयोग गर्न सकिन्छ?
- रबर फोम गरिएको पानी-पारगम्य पाइपहरूको लागि आवेदन
मलाई एउटा सन्देश छोड्नुहोस्